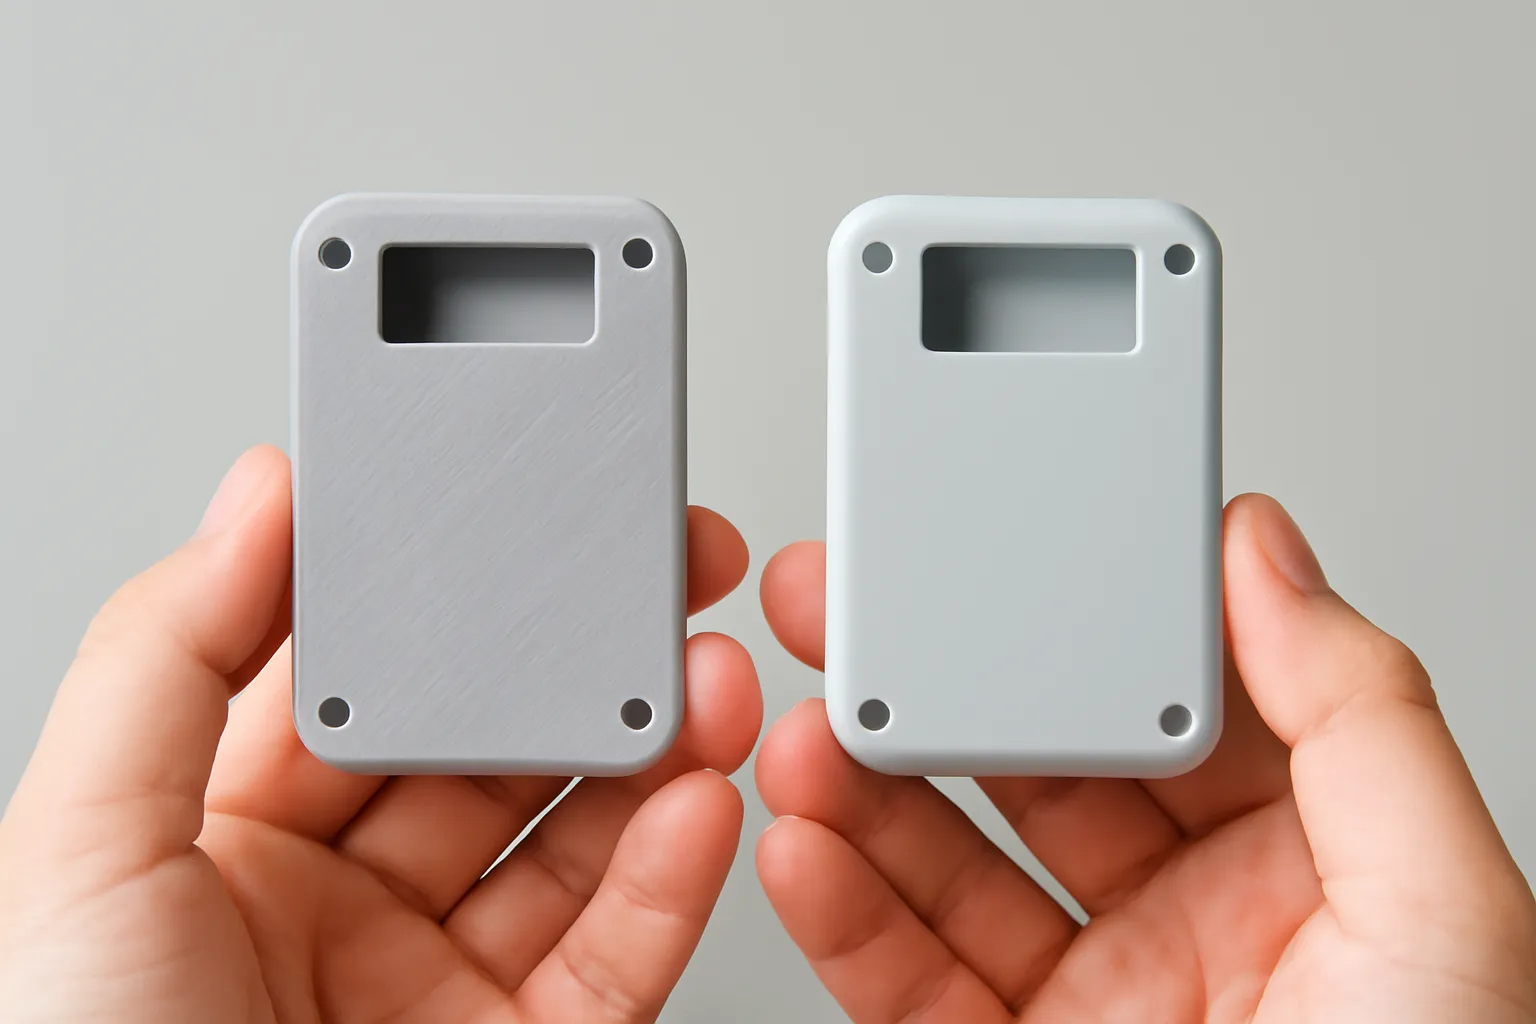
Khi chuyển từ in ba chiều sang đúc khuôn nhựa, hình dáng sản phẩm gần như luôn phải thay đổi: thành vỏ phải dày mỏng đều nhau, các mặt phải hơi nghiêng để rút ra khỏi khuôn, phải tránh những phần lẹm làm khuôn phức tạp và đắt, và dùng gân mảnh thay cho những khối nhựa dày. Khuôn rất tốn tiền lúc đầu nhưng mỗi sản phẩm làm ra lại rẻ, nên thiết kế phải được chốt thật kỹ trước khi mở khuôn.
Chào bạn, đây là Nhà Phát Minh. Tập này mình kể tiếp chuyện nhóm làm thiết bị đếm khách ở Đà Nẵng, lúc họ quyết định bỏ những chiếc vỏ in ba chiều để làm vỏ đúc khuôn, và phát hiện ra chiếc vỏ tưởng đã hoàn hảo phải vẽ lại gần như từ đầu.
Vì sao phải rời máy in 3D
Suốt giai đoạn bản mẫu, máy in ba chiều là người bạn tốt nhất của nhóm. Sửa thiết kế buổi sáng, chiều đã có vỏ mới cầm trên tay. Không cần xưởng, không cần khuôn, muốn hình gì in hình đó.
Nhưng khi đơn hàng lên tới hàng trăm, rồi tính tới hàng nghìn, máy in ba chiều bộc lộ giới hạn. Mỗi vỏ in mất nhiều giờ. Bề mặt có vân lớp in, trông kém chuyên nghiệp. Độ bền không đều theo các hướng, vỏ dễ nứt dọc theo lớp in khi bị va.
Đúc khuôn nhựa thì ngược lại. Mỗi lần ép chỉ mất một thoáng, bề mặt mịn, độ bền đồng đều. Nhưng cái giá là phải làm một bộ khuôn thép, tốn một khoản lớn và mất nhiều tuần.
Nhóm mang tệp thiết kế vỏ in ba chiều tới một xưởng khuôn. Anh kỹ sư khuôn xem xong, lắc đầu nhẹ, và bắt đầu chỉ ra từng chỗ.
Thành dày mỏng không đều sẽ bị lõm và cong
Chỗ đầu tiên là độ dày. Vỏ in ba chiều của nhóm có chỗ dày chỗ mỏng tuỳ ý, vì với máy in thì chẳng sao. Nhưng khi ép nhựa nóng vào khuôn rồi để nguội, nhựa co lại. Chỗ dày nguội chậm và co nhiều hơn chỗ mỏng, kéo bề mặt lõm xuống thành những vết trũng, và làm cả chiếc vỏ cong vênh.
Anh kỹ sư khuôn khuyên giữ độ dày thành gần như đều nhau ở mọi chỗ. Những chỗ cần cứng, thay vì làm dày, hãy thêm những gân mỏng chạy dọc bên trong, giống như xương sườn. Gân làm vỏ cứng mà không tạo khối nhựa dày.
Những cột bắt vít, vốn là khối trụ đặc trong bản in, được làm rỗng giữa và nối với thành vỏ bằng gân. Mọi góc nhọn được bo tròn, vì nhựa chảy qua góc tròn dễ hơn và góc tròn cũng ít nứt hơn.
Nhìn chiếc vỏ sau khi sửa, nhóm thấy nó trông gần như cũ từ bên ngoài, nhưng bên trong là một cấu trúc hoàn toàn khác.
Góc thoát khuôn và phần lẹm
Chỗ thứ hai là các mặt thẳng đứng. Trong bản in, thành vỏ vuông góc hoàn toàn với đáy. Nhưng một chiếc vỏ có thành thẳng đứng tuyệt đối sẽ bám chặt vào khuôn, khó đẩy ra, dễ trầy xước. Các mặt cần nghiêng nhẹ một chút, gọi là góc thoát khuôn, để sản phẩm tuột ra dễ dàng.
Chỗ thứ ba khó hơn: phần lẹm. Đó là những chi tiết nhô ra hoặc lõm vào theo hướng làm khuôn không thể mở thẳng ra được, như một cái móc cài bên trong thành vỏ, một lỗ ngang trên thành. Muốn làm được, khuôn phải có thêm những bộ phận trượt ngang, làm khuôn phức tạp và đắt hơn nhiều.
Nhóm có ba cái móc cài bên trong để đóng nắp vỏ, tiện lợi khi in ba chiều. Anh kỹ sư khuôn đề nghị đổi cách đóng nắp để móc cài hướng theo chiều mở khuôn, hoặc dùng vít. Nhóm chọn thiết kế lại móc cài, bỏ được toàn bộ bộ phận trượt.
Mỗi quyết định thiết kế lúc này đều có giá tiền cụ thể trên bộ khuôn. Đây là lúc người phát minh học cách nghĩ như người làm khuôn.
Chốt thiết kế trước khi mở khuôn
Khuôn thép một khi đã làm thì sửa rất khó và tốn kém. Bớt nhựa, tức là mài thêm thép, còn làm được. Thêm nhựa, tức là đắp lại thép, thì gần như phải làm lại một phần khuôn. Vì vậy nhóm được khuyên chốt thiết kế thật kỹ trước khi mở khuôn, và nếu còn nghi ngờ chỗ nào thì để dư một chút.
Họ in ba chiều lại chiếc vỏ theo thiết kế mới, lắp thử toàn bộ linh kiện, gắn thử lên cửa thật, thả rơi thử. Họ nhờ vài chủ cửa hàng cầm lên xem, góp ý về chỗ đặt nút và đèn báo.
Còn một chuyện nữa: nhựa co lại khi nguội, và mỗi loại nhựa co một mức khác nhau. Xưởng khuôn sẽ tính trước độ co để làm khuôn to hơn một chút. Nhóm phải chọn chính xác loại nhựa trước, vì đổi loại nhựa sau khi làm khuôn có thể làm kích thước lệch đi.
Khi mẫu đúc đầu tiên ra khỏi khuôn, bóng bẩy và giống hệt nhau, cả nhóm mới thấy những tuần sửa đi sửa lại là xứng đáng.
Khi nào chưa nên mở khuôn thép
Không phải sản phẩm nào cũng nên đi thẳng tới khuôn thép. Nếu chỉ cần vài chục cái, hoặc thiết kế còn có thể thay đổi, có những con đường ở giữa.
Khuôn silicon đúc nhựa lỏng cho ra vài chục sản phẩm có bề mặt đẹp gần như hàng ép, chi phí thấp hơn nhiều. Khuôn nhôm rẻ và làm nhanh hơn khuôn thép, chịu được số lượng vừa phải. Với số lượng rất nhỏ, in ba chiều chất lượng cao rồi xử lý bề mặt kỹ cũng là một lựa chọn.
Nhóm đếm khách thực ra đã nên dùng khuôn tạm cho lô một trăm cái đầu tiên, để vừa có sản phẩm đẹp giao cho khách, vừa còn chỗ sửa thiết kế trước khi đầu tư khuôn thép. Họ rút kinh nghiệm cho sản phẩm sau.
Chọn cách làm vỏ, về cơ bản, là cân giữa số lượng dự kiến, độ chắc chắn của thiết kế và số tiền bạn sẵn sàng khoá vào một khối thép. Hãy chắc thiết kế đã đứng yên trước khi đổ nó thành thép.
Câu hỏi thường gặp
Khi nào nên chuyển từ in ba chiều sang đúc khuôn nhựa?
Khi thiết kế đã ổn định và số lượng cần làm đủ lớn để chi phí khuôn được chia nhỏ trên mỗi sản phẩm. Số lượng ít hoặc thiết kế còn thay đổi thì nên dùng in ba chiều hoặc khuôn tạm.
Vì sao sản phẩm nhựa đúc bị lõm bề mặt?
Thường do chỗ nhựa quá dày nguội chậm và co nhiều hơn xung quanh, kéo bề mặt lõm xuống. Giữ độ dày thành đều và dùng gân thay khối dày sẽ giảm hiện tượng này.
Góc thoát khuôn là gì?
Là độ nghiêng nhẹ của các mặt song song với hướng mở khuôn, giúp sản phẩm tuột ra khỏi khuôn dễ dàng mà không bị bám dính hay trầy xước.
Phần lẹm làm khuôn đắt hơn thế nào?
Phần lẹm không thể tách ra theo hướng mở khuôn thẳng, nên khuôn phải có thêm bộ phận trượt ngang. Điều này làm khuôn phức tạp, đắt và dễ hỏng hơn.
Có cách nào làm lô nhỏ đẹp mà không cần khuôn thép?
Có thể dùng khuôn silicon đúc nhựa lỏng, khuôn nhôm, hoặc in ba chiều chất lượng cao kèm xử lý bề mặt. Mỗi cách hợp với một khoảng số lượng khác nhau.